
10, la densidad de la barra es demasiado pequeña porque: a, la temperatura es demasiado alta; b, la presión del tornillo es pequeña. La temperatura de calentamiento es demasiado alta o demasiado baja, el desgaste del manguito de formación es grave, el ángulo del propulsor no coincide, la humedad de la materia prima es demasiado grande.
La densidad de la varilla es una solución demasiado pequeña: a, baje la temperatura; b, reduzca el ángulo de elevación de la rosca, aumente la presión del tornillo.
11, el centro de la densidad de la varilla es pequeño o contiene causa de aserrín disperso: el diámetro de la raíz de la punta del eje del propulsor del desgaste, para llenar el engrosamiento de la soldadura. La punta del eje no es correcta también dará lugar a los problemas anteriores, debe corregirse a alta temperatura.
12, anti-gas: se manifiesta en la producción de gas hacia el exterior de la boca del material inferior, principalmente debido al suministro de material insuficiente. También puede ser debido a la humedad excesiva de las materias primas, la temperatura de calentamiento no es suficiente, etc.
13, "coche aburrido": materias primas mezcladas con partículas grandes y duras de impurezas. El bajo voltaje o la temperatura de calentamiento es bajo, también puede ser que las materias primas no estén secas, la primera necesidad de detener la demolición, eliminar las impurezas. Este último para continuar ablandando las materias primas mediante calentamiento o secado.
14, la máquina para fabricar varillas libera la causa: a, el material está demasiado húmedo; b, varilla ojos muertos. Control de temperatura inadecuado, humedad de la materia prima demasiado grande, desgaste del propulsor, punta del eje incorrecta, bloqueo del orificio de escape, espiral del cabezal del propulsor demasiado grande o demasiado pequeña, desgaste grave de la manga, etc. Cuando nos encontremos con esta situación, debemos verificar cada una de las razones anteriores y haga los ajustes correspondientes después de averiguar las causas.
La solución de descarga de la máquina para hacer barras: a, ajuste la temperatura de secado, secando el material; b, vea la solución de ojo muerto de barra. 15, la causa de la flexión de la varilla: calentamiento desigual, la humedad de la materia prima es demasiado grande.
Solución de doblado de varillas: aumentar la temperatura.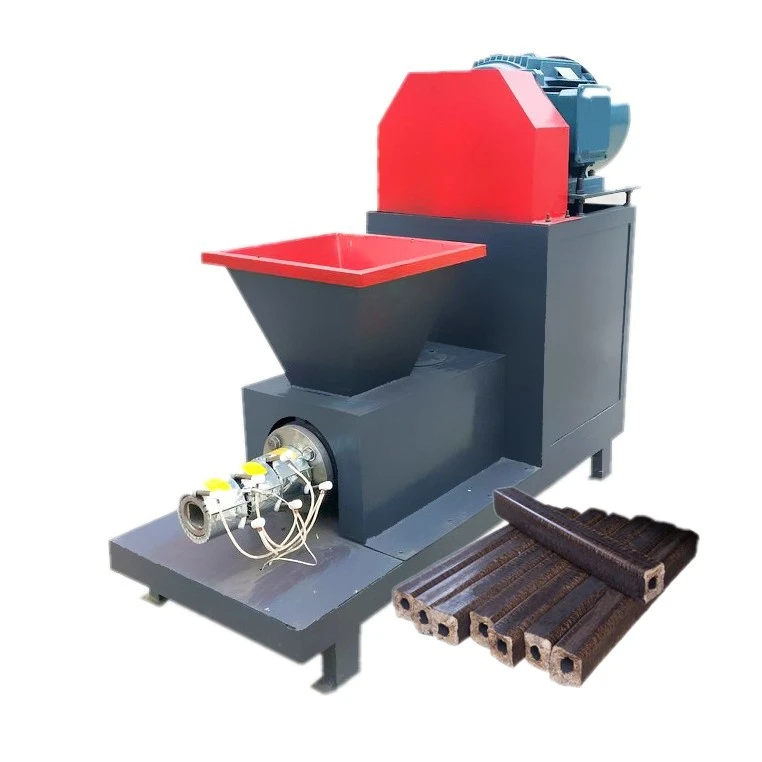

Fallas comunes y soluciones de la máquina de carbón.
Nov 22, 2022
Artículo anterior: Fallas comunes y soluciones de equipos de máquinas de carbón.
Envíeconsulta